
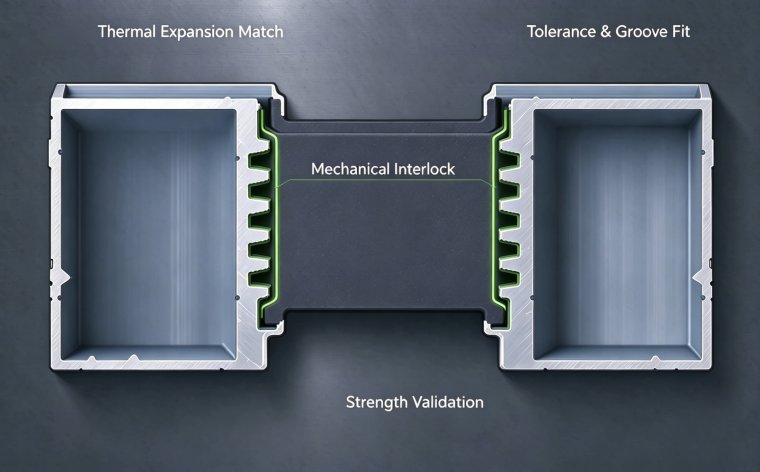
Compatibilité de l’assemblage entre les bandes isolantes thermiques PA66GF25 et les profilés en alliage d’aluminium
Cet article analyse la compatibilité d’assemblage des bandes isolantes PA66GF25 avec les profilés en aluminium, examine les facteurs d’influence, les essais et les risques, et propose un contrôle intégré du matériau, de la tolérance et de la rainure.
I. Définition et intérêt technique de la compatibilité d’assemblage
La compatibilité d’assemblage entre les bandes isolantes thermiques et les profilés en alliage d’aluminium correspond à une capacité d’adaptation globale : après l’insertion et le laminage d’assemblage, la bande isolante forme une structure d’engrènement stable avec la rainure du profilé en aluminium. Tout au long du cycle complet de transformation, de stockage et d’exploitation, l’ensemble supporte conjointement les charges mécaniques, les alternances de température et le vieillissement environnemental sans présenter de défauts tels que glissement, décollement, fissuration ou bombement. Les profilés isolants à rupture de pont thermique par insertion reposent sur l’engrènement par moletage et laminage des rainures aluminium pour créer un verrouillage mécanique, sans couche adhésive. La relation d’adaptation entre les deux matériaux est assurée exclusivement par la structure géométrique, les propriétés matériaux et la contrainte d’engrènement. C’est la caractéristique essentielle qui différencie la compatibilité d’assemblage des systèmes collés classiques.
Dans le domaine des portes, fenêtres et façades-rideaux, la compatibilité d’assemblage détermine directement la résistance au cisaillement, la résistance à la traction transversale et la stabilité aux cycles haute et basse température des profilés isolants. Elle constitue un critère éliminatoire majeur des essais de type. Même si tous les indicateurs individuels de la matière première de la bande isolante sont conformes, les profilés dont la compatibilité d’assemblage est insuffisante peuvent subir une rupture d’assemblage lors des étapes de transformation ultérieures ou en usage extérieur. Cela entraîne une dégradation de l’étanchéité à l’air et à l’eau, ainsi qu’une baisse des performances d’isolation thermique. Dans des conditions de fonctionnement extrêmes, une séparation structurelle des profilés peut survenir et générer des risques de sécurité. Pour les bâtiments à très basse énergie, les façades-rideaux de grande hauteur, les projets côtiers et les zones froides alpines, la compatibilité d’assemblage est un critère clé de sélection des matériaux et de vérification de l’adéquation des profilés, ainsi qu’un point de contrôle essentiel pour l’harmonisation de la chaîne d’approvisionnement des portes et fenêtres de système.
II. Adéquation du coefficient de dilatation linéaire : base d’une déformation coordonnée à long terme
Le coefficient de dilatation linéaire des profilés en alliage d’aluminium série 6063 est d’environ 2,35×10⁻⁵/K. Les bandes isolantes thermiques PA66GF25 conformes sont maîtrisées dans la plage de 2,0×10⁻⁵/K à 3,0×10⁻⁵/K. Leurs valeurs proches permettent une déformation synchrone lors des variations de température et réduisent la contrainte de cisaillement à l’interface. La différence de dilatation induite par l’écart thermique est la source principale des charges alternées subies en permanence par l’interface d’assemblage. En été, les profilés chauffent sous le rayonnement solaire ; en hiver, ils se rétractent à basse température. L’écart de température entre les profilés aluminium intérieur et extérieur peut dépasser 60 °C. Si la matrice de la bande isolante ne contient pas suffisamment de fibres de verre, ou si elle utilise du PVC ou des broyats fortement modifiés, son coefficient de dilatation s’écarte fortement de celui des profilés aluminium. Chaque cycle thermique génère des forces de cisaillement et de traction supplémentaires au niveau des dents de moletage.
Cette contrainte de cisaillement répétée et cumulative ne provoque pas de rupture immédiate ; elle induit une dégradation progressive par fatigue. Après de nombreux cycles, des microfissures apparaissent aux points où les dents aluminium s’enfoncent dans la bande isolante, la capacité de verrouillage diminue graduellement et de fines fentes de glissement se forment entre la bande et la rainure aluminium. Certaines bandes isolantes de mauvaise qualité possèdent un coefficient de dilatation linéaire plus du double de celui des profilés aluminium. Même lors d’essais à haute température de courte durée, elles entraînent une flexion du profilé et une extrusion vers l’extérieur de la bande, avec une dégradation directe de la structure d’assemblage. Par conséquent, l’adéquation du coefficient de dilatation linéaire n’est pas une simple comparaison de paramètres matériaux, mais une condition préalable fondamentale au fonctionnement stable des structures assemblées soumises à des cycles thermiques pendant des années.
III. Tolérances dimensionnelles de section et logique d’adéquation de la structure de rainure
L’assemblage par insertion et laminage correspond à un montage par emmanchement avec surépaisseur. La largeur, l’épaisseur, le chanfrein latéral et le contour du pied de dent de la bande isolante doivent former un système de tolérances adapté à la rainure à queue d’aronde et aux dimensions du moletage des profilés aluminium. La largeur de rainure, la profondeur de rainure, la hauteur de moletage et le pas des dents des profilés aluminium présentent des tolérances précises issues des procédés d’extrusion et de moletage. La bande isolante extrudée dispose également de plages de tolérance sur la dimension de section, la planéité des bords et la rectitude. La superposition de ces deux ensembles de tolérances détermine directement la surépaisseur après laminage.
Si la section de la bande isolante est trop mince, les dents aluminium pénètrent insuffisamment après laminage, la surface de verrouillage est réduite, et la résistance au cisaillement et la résistance à la traction transversale de l’assemblage ne respectent pas les exigences. Le glissement et l’arrachement de la bande sont alors faciles sous effort extérieur. Si la section est trop épaisse et que la surépaisseur dépasse la plage raisonnable, une contrainte de compression excessive se forme au cours du laminage et subsiste à l’intérieur de la bande. Lorsque la contrainte se relâche lentement après la fin du procédé, le profilé se courbe latéralement et la bande isolante se bombe. Des chanfreins latéraux mal adaptés, des bavures sur les bords ou une ondulation des bandes créent une résistance d’insertion irrégulière, provoquant des blocages et des décalages sur les lignes d’insertion à grande vitesse, une profondeur d’engrènement inhomogène sur un même profilé et une forte dispersion de la résistance d’assemblage.
L’angle et la largeur d’ouverture des rainures à queue d’aronde influencent aussi la compatibilité. Les rainures conventionnelles standard sont adaptées aux bandes de section normalisée. Les rainures spéciales non standard et les rainures à dents peu profondes atteignent difficilement la résistance d’assemblage normative, même avec des bandes conformes. Les usines de profilés ne peuvent pas utiliser directement des bandes isolantes de fournisseurs différents sans vérification préalable. Un essai d’assemblage pour contrôler l’adéquation de section doit être réalisé au préalable, avec mesure des indicateurs de cisaillement et de traction. La production de masse ne peut démarrer qu’après validation de l’adéquation des tolérances.
IV. Appui des propriétés mécaniques du matériau sur la capacité portante de l’engrènement
Lors du laminage d’assemblage, les pointes dures des dents des profilés aluminium sont enfoncées sur le flanc des bandes isolantes PA66GF25 sous effort extérieur. Les forces de cisaillement et de traction sont transmises par verrouillage mécanique entre les dents et la matrice. Ce processus impose à la matrice de la bande une dureté, une résistance à la traction et une limite d’écoulement en compression adaptées : elle ne doit pas être trop dure pour empêcher la pénétration des dents aluminium, ni trop souple pour subir un fluage plastique sous compression et un desserrage des dents au fil du temps.
Les bandes isolantes PA66GF25 standard ont une résistance à la traction ≥ 80 MPa, équilibrant rigidité et ténacité. Des structures de verrouillage stables se forment après pénétration des dents aluminium. Le matériau autour des dents répartit les contraintes locales par une légère déformation plastique et résiste à l’écaillage fragile. Un taux de fibres de verre insuffisant ou un système de renforcement mal équilibré rend les bandes fragiles ; elles se fissurent directement au niveau des empreintes des dents pendant le laminage. Un faible taux de fibres de verre et un excès de broyat ramollissent le matériau : un fluage apparaît sous la pression continue des pointes de dents. La vitesse de fluage augmente encore à haute température, les fentes d’engrènement s’élargissent progressivement et la résistance de l’assemblage diminue continuellement.
Par ailleurs, la rigidité transversale et la résistance à la flexion des bandes isolantes influencent la rectitude des profilés assemblés. Après insertion, deux profilés aluminium sont reliés en un ensemble par la bande. Un module de flexion insuffisant de la bande favorise le gauchissement latéral des profilés assemblés ; la déformation s’amplifie lors des étapes ultérieures de pulvérisation et de vieillissement, nuisant à la précision de montage des portes et fenêtres.
V. Caractéristiques de surface et répartition des contraintes aux interfaces d’engrènement
L’état de surface des bandes isolantes PA66GF25 extrudées influe également sur la compatibilité d’assemblage. Une surface lisse, dense et homogène, sans porosité locale, sans bulles ni décollement superficiel, garantit une répartition uniforme des efforts après pénétration des dents aluminium. Si la surface de la bande présente des zones moussées, des pores ou un décollement, les pointes des dents tombent sur des zones défectueuses, ce qui provoque une rupture locale du verrouillage et crée des points faibles de la structure assemblée.
Les systèmes par insertion, qui reposent exclusivement sur l’engrènement mécanique, n’ont pas besoin d’adhérence. Une lubrification superficielle excessive et la migration des additifs précipités vers la surface ne réduisent pas directement la résistance statique de l’assemblage, mais un micro-glissement est plus susceptible d’apparaître à l’interface après un vieillissement prolongé. L’ajout incontrôlé de lubrifiants et d’agents de démoulage dans la matière première entraîne leur précipitation et leur accumulation au niveau des zones latérales d’engrènement. Cela accélère la rupture par fatigue des interfaces d’engrènement sous cycles haute/basse température et en milieu humide, et dégrade la stabilité de service à long terme.
VI. Points de vérification fondamentaux de la compatibilité et logique d’évaluation
Pour la vérification de compatibilité au niveau matériau et section, les essais mécaniques statiques sont prioritaires, notamment la résistance au cisaillement longitudinal et la résistance à la traction transversale. Ces deux indicateurs sont essentiels pour évaluer la compatibilité d’assemblage. Les éprouvettes d’essai doivent utiliser des bandes isolantes du même lot et des profilés aluminium adaptés, assemblés selon le procédé de laminage habituel de l’usine ; des éprouvettes constituées uniquement de bande ne peuvent pas les remplacer. Outre la résistance statique, les essais de cycles haute et basse température et les essais de fluage de longue durée à haute température permettent de vérifier la stabilité de la compatibilité sous variations thermiques.
Sur les éprouvettes conformes, la rupture se manifeste par une déchirure de la matrice de la bande isolante, tandis que les dents aluminium restent noyées dans le matériau. Si la rupture se produit par arrachement direct des dents aluminium ou par décollement lisse de l’interface, l’adéquation géométrique ou matériau est insuffisante et la compatibilité d’assemblage est non conforme. C’est la méthode la plus intuitive pour distinguer une « matière première conforme » d’un « ensemble profilé adapté conforme ».
VII. Conséquences techniques des défauts de compatibilité matériau
Les profilés à rupture de pont thermique présentant une mauvaise compatibilité d’assemblage révèlent des défauts aux étapes de transformation aval : bandes desserrées aux extrémités sciées, décollement local sous contrainte lors du montage des équerres d’angle. La cuisson à haute température pendant la pulvérisation entraîne une flexion du profilé et un bombement de la bande lors du relâchement des contraintes. En exploitation sur chantier, les symptômes incluent un fonctionnement raide des portes et fenêtres, une défaillance continue des joints d’étanchéité sous compression et une dégradation de l’étanchéité à l’air et à l’eau. Après de longs cycles thermiques, l’eau pénètre dans les fentes des interfaces d’assemblage et provoque une corrosion électrochimique des rainures aluminium. Les produits de corrosion, en se dilatant, écartent davantage les zones d’engrènement, créant un cercle vicieux. Pour les façades-rideaux de grande hauteur soumises à des pressions de vent alternées répétées, la fatigue des interfaces d’assemblage s’accélère, avec des risques de sécurité liés à la séparation des profilés.
VIII. Stratégie de sélection et de pilotage de l’adéquation matériau et structurelle
Le pilotage de l’adéquation de la chaîne d’approvisionnement des profilés doit mettre en place un mécanisme de vérification tripartite regroupant « indicateurs matériaux + tolérances de section + structure de rainure ». Lors de l’introduction de nouveaux matériaux, outre le contrôle des indicateurs individuels des bandes isolantes tels que la teneur en cendres, la teneur en fibres de verre, le choc à basse température et le coefficient de dilatation linéaire, un essai d’assemblage avec les profilés aluminium doit être réalisé pour vérifier les performances mécaniques de l’assemblage et sa stabilité cyclique. Les lignes de production avec des spécifications de rainure fixes doivent de préférence conserver des tolérances de section adaptées pour les bandes, afin de limiter les fluctuations de compatibilité liées au mélange de matériaux de fournisseurs différents. Pour les bandes isolantes multicellulaires et de grande largeur, dont la rigidité de section est plus élevée, les paramètres de moletage et la pression de laminage des rainures doivent être ajustés simultanément ; les normes de procédé applicables aux bandes pleines étroites ne peuvent pas être reprises directement.
Prochain La différence entre PA66 et PA6