
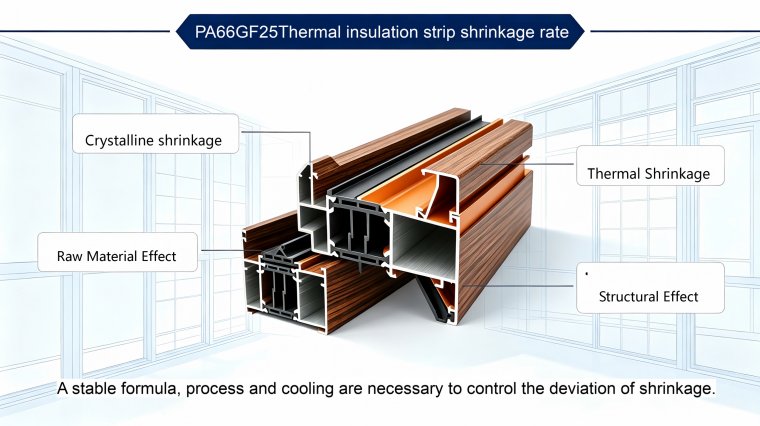
Mécanisme d’influence et contrôle du procédé de retrait des bandes de rupture de pont thermique PA66GF25
Cet article analyse le retrait des bandes de rupture de pont thermique en polyamide renforcé de fibres de verre PA66GF25. Ces profilés extrudés semi-cristallins subissent un retrait thermique et un retrait de cristallisation conformément à la norme GB/T 23615.1-2017.
La stabilité du retrait dépend de la formulation des matières premières. Une teneur de 25 % en fibres de verre limite le retrait, tandis que les matériaux recyclés, une mauvaise dispersion des fibres et un excès de charges provoquent un retrait irrégulier et des contraintes résiduelles. Une extrusion, un refroidissement inadaptés et des sections transversales inégales entraînent des déformations.
Un léger retrait de vieillissement apparaît 7 à 15 jours après la fabrication et crée des risques au montage. Le retrait résulte des matériaux, de la formulation, de l’extrusion et du refroidissement. Des matières premières et des procédés stables maîtrisent le retrait et garantissent la précision dimensionnelle.
Les bandes de rupture de pont thermique PA66GF25 sont des profilés extrudés en polyamide renforcé de fibres de verre. Ce matériau présente les caractéristiques inhérentes de retrait thermique et de retrait de cristallisation typiques des matériaux polymères. Le taux de retrait des bandes de rupture de pont thermique correspond à la contraction dimensionnelle et volumétrique proportionnelle linéaire du produit après l’extrusion de la matière fondue à haute température, le refroidissement et la mise en forme jusqu’à l’obtention d’un état stable à température ambiante. Il constitue un indicateur technique essentiel pour évaluer la stabilité dimensionnelle, l’homogénéité du moulage et la compacité structurelle du produit.
Conformément à la norme GB/T 23615.1-2017, les bandes de rupture de pont thermique finies doivent conserver des dimensions stables. Les écarts liés au retrait de refroidissement et au retrait de vieillissement doivent rester dans les limites de tolérance ; sinon, des imprécisions dimensionnelles apparaîtront sur les lots. Le retrait des bandes de rupture de pont thermique se divise en deux catégories : le retrait instantané pendant le refroidissement après extrusion et le lent retrait de vieillissement à température ambiante. L’amplitude du taux de retrait est déterminée conjointement par la composition du matériau, le procédé d’extrusion, le gradient de refroidissement et la structure de la section transversale. Cet article analyse systématiquement le principe de formation et les règles d’influence du taux de retrait des bandes de rupture de pont thermique, du point de vue du mécanisme matériau et de la technologie de production.
I. Mécanisme physique et matériau fondamental du retrait des bandes de rupture de pont thermique
La résine de polyamide PA66 est un matériau polymère semi-cristallin. Aux températures de fusion élevées, les chaînes moléculaires se trouvent dans un état désordonné et étiré, ce qui entraîne une dilatation volumique du matériau et un espacement intermoléculaire accru. Pendant le refroidissement après extrusion, la température de la fonte diminue progressivement, la mobilité des chaînes polymères s’affaiblit, les structures moléculaires se réorganisent et cristallisent pour devenir plus denses. Sur le plan macroscopique, cela se manifeste par une contraction dimensionnelle et volumétrique, c’est-à-dire le retrait de cristallisation. Parallèlement, les profilés extrudés à haute température subissent une contraction thermique physique liée à la dilatation et à la contraction thermiques lors du refroidissement naturel. La superposition de ces deux types de retrait constitue le taux de retrait global des bandes de rupture de pont thermique.
En tant que charge inorganique rigide, la fibre de verre présente un taux de retrait extrêmement faible et des dimensions stables. Elle permet de limiter le retrait et de fixer les dimensions au sein du système matériau. L’un des objectifs principaux de la formulation normalisée à 25 % de fibres de verre est de réduire fortement le retrait élevé du polyamide pur, afin que le taux de retrait des bandes de rupture de pont thermique soit stable et maîtrisable. Les bandes PA66GF25 conformes présentent un retrait uniforme et faible. À l’inverse, les produits avec une teneur insuffisante en fibres de verre, des charges mélangées ou l’ajout de matériaux recyclés possèdent une proportion de résine plus élevée, ce qui génère un retrait global fortement augmenté et irrégulier, ainsi qu’une perte complète de stabilité dimensionnelle.
II. Influence déterminante de la composition des matières premières sur le taux de retrait
La pureté des matières premières et le système de formulation sont les conditions fondamentales qui définissent le taux de retrait. La résine PA66 vierge présente un comportement de cristallisation stable avec des valeurs de retrait fixes et linéairement uniformes. Les matières premières mélangées à des matériaux recyclés subissent une variation de longueur des chaînes moléculaires et une perturbation des vitesses de cristallisation du fait de la dégradation répétée à haute température. Cela provoque des fluctuations erratiques du taux de retrait et des différences de retrait notables au sein d’un même lot de produits.
La teneur en fibres de verre limite directement l’amplitude du retrait : plus la proportion de fibres de verre est faible, plus la proportion de résine est élevée et plus le retrait global est marqué. Une dispersion inégale des fibres de verre et des agglomérats locaux entraînent un retrait non uniforme de la section transversale des profilés, provoquant des problèmes tels qu’un retrait unilatéral, des dépressions locales et une déformation en torsion. De plus, les charges inorganiques excessives comme le carbonate de calcium et la poudre de talc perturbent l’uniformité de la cristallisation, créant des taux de retrait différents entre la surface et l’intérieur des profilés. La surface refroidit rapidement et se rétracte davantage tandis que l’intérieur refroidit lentement avec un retrait différé, induisant des contraintes résiduelles internes et des risques potentiels de déformation.
III. Règles d’influence des paramètres du procédé d’extrusion sur la fluctuation du retrait
La température d’extrusion, la vitesse de vis et la vitesse de tirage sont des paramètres procédés clés pour réguler le taux de retrait. Des températures trop élevées dans chaque zone du cylindre permettent une plastification suffisante de la fonte et un étirement moléculaire complet, ce qui entraîne un retrait de cristallisation relativement plus important après refroidissement. Une température insuffisante provoque une plastification incomplète et une faible cristallinité, avec un retrait faible et instable. Les fluctuations de température génèrent directement des écarts de retrait entre les lots et dégradent l’homogénéité dimensionnelle du produit.
La vitesse de tirage et la vitesse de refroidissement déterminent l’état de retrait pendant la mise en forme. Une vitesse de tirage excessive étire de force les profilés avant leur refroidissement et leur mise en forme complète, orientant les chaînes moléculaires étirées qui se rétractent continuellement lors du vieillissement ultérieur à température ambiante et produisent un retrait secondaire. Une température trop élevée de l’eau de refroidissement ou un bac de refroidissement trop court crée des gradients de refroidissement insuffisants entre l’intérieur et l’extérieur des profilés. La surface se fige rapidement tandis que l’intérieur se rétracte lentement, provoquant un retrait latent après fabrication, des courbures et des torsions. Un procédé de refroidissement à gradient stable est essentiel pour maîtriser le retrait instantané et le retrait de vieillissement.
IV. Écarts de retrait induits par la structure de la section transversale et les différences d’épaisseur de paroi
Les bandes de rupture de pont thermique de différents modèles structurels présentent des différences structurelles de taux de retrait en raison des variations de l’épaisseur de paroi de la section transversale, de la disposition des cavités et de la distribution des nervures. Les bandes symétriques à épaisseur de paroi uniforme bénéficient d’un refroidissement synchronisé, d’un retrait homogène et d’une déformation stable. Les structures à épaisseur de paroi inégale, à changements brusques de section, à angles vifs et à bords minces refroidissent lentement et se rétractent fortement dans les zones à paroi épaisse ; elles refroidissent vite et se rétractent peu dans les zones à paroi mince. Un retrait non synchronisé sur les différents points de la section transversale entraîne facilement une torsion, une flexion latérale et un gauchissement.
Les structures multicavités, séparées par des nervures internes, offrent une grande surface de refroidissement et une dissipation thermique uniforme, ce qui conduit à un taux de retrait global plus faible et à une meilleure homogénéité. Les grandes structures creuses à cavité unique ont une dissipation thermique lente au centre, avec un retard de retrait plus marqué et un retrait de vieillissement ultérieur plus prononcé. Par conséquent, la complexité structurelle régit directement la stabilité du retrait ; c’est aussi la raison essentielle de prévoir une compensation de retrait lors de la fabrication de moules sur mesure.
V. Caractéristiques et règles techniques du retrait différé de vieillissement
Le retrait des bandes de rupture de pont thermique ne se produit pas uniquement pendant la phase de refroidissement de la production. Un léger retrait de vieillissement apparaît encore dans les 7 à 15 jours après la sortie d’usine des produits finis. Les profilés dont les contraintes internes ne sont pas totalement libérées subissent une réorganisation moléculaire continue et une libération lente des contraintes à température ambiante, générant une légère rétraction dimensionnelle. Les produits fabriqués avec des procédés instables, un refroidissement rapide ou un surétirement présentent un retrait de vieillissement plus important, ce qui peut entraîner des défauts cachés : dimensions conformes à la livraison, réduction des dimensions par la suite et augmentation des jeux d’assemblage. Des procédés de production stables et un traitement de vieillissement adapté permettent de minimiser les écarts dimensionnels causés par le retrait différé.
Conclusion
Le taux de retrait des bandes de rupture de pont thermique résulte de l’effet combiné des propriétés matériau, de la structure de formulation, du procédé d’extrusion et de la mise en forme par refroidissement. Le retrait non maîtrisé provient essentiellement de l’action conjointe d’une cristallisation désordonnée, de contraintes résiduelles, d’un refroidissement inhomogène et de formulations non conformes aux normes. Maîtriser le mécanisme de formation du retrait et stabiliser les matières premières ainsi que les paramètres procédés permet de contrôler les écarts de retrait à la source et de garantir la précision dimensionnelle et la stabilité structurelle des bandes de rupture de pont thermique.