
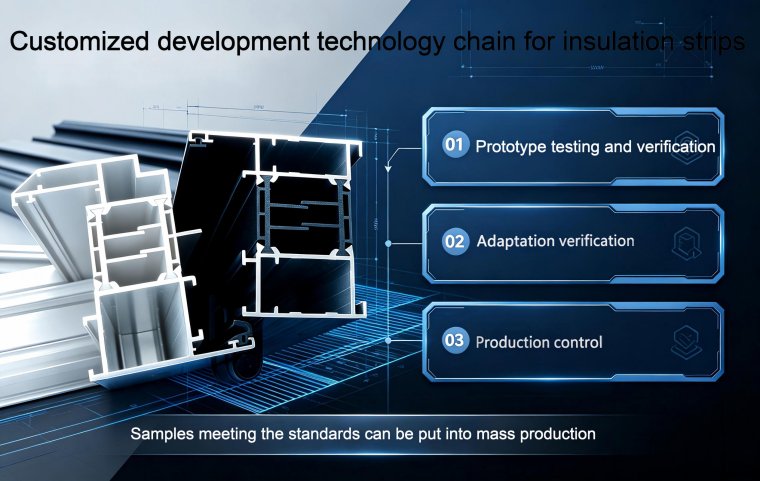
Vérification des essais de filière d’extrusion et contrôle de la production de masse pour les nouvelles barrettes de rupture thermique
L’achèvement de l’usinage des filières d’extrusion sur mesure pour barrettes de rupture thermique ne marque pas la fin du développement du produit. Les nouvelles filières doivent subir des essais rigoureux, des inspections d’échantillons, une vérification d’ajustement des profils et une optimisation des paramètres avant le lancement officiel de la production de masse.
Les défauts courants tels que l’écart dimensionnel, le gauchissement et le défaut d’assemblage peuvent être corrigés par réglage du procédé ou par retouche ciblée de la filière. Cet article synthétise l’ensemble du flux de travail post‑développement des nouvelles filières d’extrusion, incluant la mise en essai, le dépannage des défauts et la validation de conformité.
Il propose également des mesures de contrôle normalisées pour la production par lots, la maintenance des filières et la cohérence inter‑lots. Une vérification rigoureuse des essais et une surveillance continue de l’usure des filières garantissent des barrettes de rupture thermique PA66‑GF25 stables et de haute qualité, conformes aux exigences dimensionnelles, mécaniques et d’assemblage.
L’achèvement de l’usinage des filières d’extrusion pour barrettes de rupture thermique ne marque pas la fin du développement sur mesure. Les nouvelles filières doivent suivre une série de procédures de validation : essai de filière, inspection des échantillons, essais d’ajustement des profils et optimisation des paramètres. La production de masse ne peut démarrer qu’après avoir vérifié que les échantillons satisfont pleinement aux normes de précision dimensionnelle, de propriétés mécaniques et de performances d’assemblage.
Les problèmes survenant lors des essais de filière, tels que les écarts dimensionnels, le gauchissement, les défauts de surface et la mauvaise compatibilité d’assemblage, peuvent être partiellement corrigés par le réglage du procédé d’extrusion, tandis que d’autres nécessitent une retouche de la filière. Cet article présente les flux techniques en aval portant sur la validation des essais de filière, le dépannage des défauts et le contrôle de la production de masse pour des filières sur mesure nouvellement fabriquées.
1. Flux de travail de l’essai initial des nouvelles filières
Avant le montage d’une nouvelle filière pour l’essai d’extrusion, le nettoyage de la cavité, l’inspection des canaux d’écoulement et la vérification du système de chauffage doivent être réalisés afin de garantir l’absence de bavures, d’enfoncements et de dommages par choc sur la filière. Le matériau PA66‑GF25 est privilégié pour les essais de filière. Des paramètres de référence éprouvés du secteur pour la température du corps de l’extrudeuse, la vitesse de vis, la vitesse de tirage et la température du bac de refroidissement sont adoptés afin de minimiser les interférences des variables, et de faciliter l’identification de l’origine des défauts : filière elle‑même ou procédé d’extrusion.
La mesure dimensionnelle du premier échantillon extrudé ne doit être réalisée qu’après refroidissement complet. Les profils à haute température juste après l’extrusion n’ont pas terminé leur rétraction totale, les mesures effectuées à ce stade ne sont donc pas valables comme référence. Avant tout essai, les échantillons sont placés dans des conditions ambiantes pour la relaxation des contraintes, afin d’éliminer les contraintes résiduelles de refroidissement.
2. Points d’inspection des échantillons sur mesure et validation de l’ajustement
L’inspection des échantillons comporte trois étapes fondamentales : inspection visuelle, essai des tolérances dimensionnelles et validation de l’assemblage du profil. L’inspection visuelle contrôle principalement les défauts de formage des barrettes de rupture thermique : lignes de soudure, dépressions, taches, torsions et courbures. Lors de l’inspection dimensionnelle, des instruments de mesure de haute précision vérifient les dimensions critiques (largeur de section, épaisseur de paroi, hauteur de rainure, symétrie) par comparaison avec les dimensions théoriques du dessin, afin de confirmer si les produits finis respectent le grade de tolérance convenu (standard ou haute précision).
Les essais pratiques d’insertion et d’ajustement sont obligatoires une fois les exigences dimensionnelles satisfaites. Les échantillons de barrette de rupture thermique d’essai sont insérés dans les rainures des profils aluminium correspondants, pour vérifier une insertion fluide sans blocage, compression forcée ni jeu partiel. Après insertion, on observe le contact entre la barrette de rupture thermique et les parois de la rainure du profil, et on mesure les jeux d’ajustement réels. Même si les calculs du dessin 2D sont corrects, des écarts d’assemblage physique peuvent subsister ; c’est pourquoi les essais d’ajustement pratique constituent une étape d’acceptation indispensable pour le développement de filières sur mesure.
Pour les produits sur mesure aux exigences techniques rigoureuses, des prélèvements complémentaires et des essais de laboratoire peuvent être réalisés afin de mesurer les indicateurs mécaniques des normes nationales, comme la résistance à la traction longitudinale et les performances au vieillissement thermique.
3. Diagnostic des défauts courants et solutions lors des essais de filière
Face à de faibles écarts dimensionnels sur les produits finis après essai de filière, il faut d’abord identifier l’origine du défaut. Les petits écarts associés à un gauchissement normal et une bonne qualité de surface du profil peuvent être corrigés par un réglage fin des paramètres du procédé, tels que la vitesse de tirage et le gradient de refroidissement, pour modifier la rétraction et améliorer les dimensions. Lorsque les écarts dimensionnels dépassent les limites de réglage du procédé, ou que surviennent des défauts structurels (formage incomplet de la section, écoulement inégal de la masse fondue, courbure unidirectionnelle persistante du profil), la cause racine se situe au niveau des canaux d’écoulement et des dimensions de la buse de la filière, ce qui impose une retouche de la filière.
Les méthodes de modification de filière comprennent l’agrandissement de cavité, la réduction de cavité, le polissage des canaux d’écoulement et l’installation de limiteur de débit. Après modification, la filière doit subir un nouvel essai d’extrusion et un nouveau contrôle des échantillons jusqu’à validation de l’ensemble des indicateurs. À chaque cycle retouche‑essai, des échantillons sont conservés et les paramètres enregistrés, afin de constituer un dossier technique complet du développement sur mesure.
4. Points clés d’utilisation et de contrôle de maintenance des filières sur mesure après acceptation
Une fois acceptées et libérées pour la production de masse, les nouvelles filières sur mesure disposent d’un dossier dédié enregistrant le numéro de série de la filière, les dessins de section, les rapports d’essai, les modèles de profil compatibles et les paramètres standard du procédé d’extrusion. Les filières sur mesure sont des outillages de précision. Les fibres de verre de la masse fondue PA66‑GF25 érodent et usent continuellement les cavités de la filière, provoquant une lente évolution dimensionnelle des buses au fil d’une production prolongée.
Par conséquent, un régime d’inspection par échantillonnage périodique doit être mis en œuvre pendant la production de masse des barrettes de rupture thermique sur mesure, avec des contrôles réguliers des tolérances dimensionnelles critiques. Lorsque les mesures révèlent une dérive dimensionnelle progressive approchant les limites supérieures de tolérance, la production est arrêtée pour inspecter l’usure de la filière et réaliser à temps des réparations par polissage, afin d’éviter des défauts d’assemblage sur des lots importants de produits finis.
5. Contrôle de la cohérence inter‑lots pour la production à long terme des barrettes de rupture thermique sur mesure
Le bon état de la filière n’est qu’un seul facteur garant de la cohérence produit. Les variations de qualité de matière première, de paramètres de séchage, de température d’extrusion, de vitesse de tirage et de conditions de refroidissement pendant la production de masse peuvent également entraîner des fluctuations dimensionnelles. Les barrettes de rupture thermique à section sur mesure sont pour la plupart des composants de petite série dédiés à des applications spécifiques ; des dimensions incohérentes d’un lot à l’autre provoquent fréquemment des échecs d’assemblage dans les usines de fabrication de fenêtres et portes.
Les équipes de production doivent verrouiller l’ensemble des paramètres d’extrusion pour les produits sur mesure et éviter toute modification arbitraire de la formulation des matières premières. Les équipes de contrôle qualité appliquent strictement le contrôle du premier article, les contrôles de surveillance en cours de production et l’échantillonnage avant livraison, pour garantir une précision dimensionnelle stable des barrettes de rupture thermique d’un lot à l’autre et des performances d’ajustement constantes avec les profils aluminium associés.
Conclusion
Le développement des filières pour barrettes de rupture thermique sur mesure n’est pas une livraison unique allant du dessin à la filière finie, mais une chaîne technique complète qui regroupe l’inspection des essais de filière, la validation de l’ajustement, l’optimisation par retouche de filière ainsi que l’exploitation et la maintenance de la production de masse. La mise en œuvre rigoureuse de la validation des échantillons et des essais d’assemblage pendant les essais de filière, associée à une surveillance renforcée de l’usure des filières sur mesure dans les étapes ultérieures, permet une production stable à long terme de barrettes de rupture thermique sur mesure satisfaisant aux exigences d’ajustement des profils et aux spécifications techniques des normes nationales.