
Analyse des propriétés des matériaux et des causes structurelles de la déformation par flexion des bandes de rupture thermique
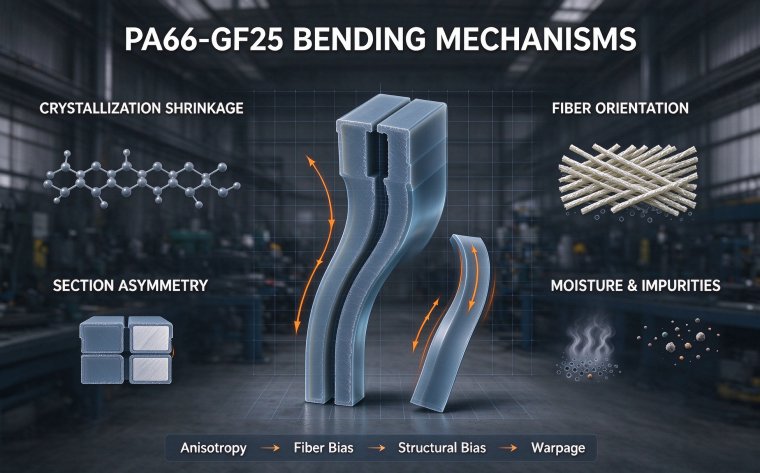
Les défauts tels que la flexion latérale, le gauchissement, la torsion et la flexion en arc qui apparaissent lors de la fabrication par formage des bandes de rupture thermique PA66GF25 proviennent principalement des propriétés physiques intrinsèques du matériau et des caractéristiques inhérentes de la structure de section transversale, et non simplement de problèmes de réglage de l’équipement. Le PA66 est un polymère semi-cristallin qui présente un retrait anisotrope marqué lorsqu’il est renforcé par des fibres de verre. C’est la cause principale des déformations, ce qui différencie les bandes de rupture thermique des profilés plastiques ordinaires. Cet article propose une analyse purement technique du mécanisme sous-jacent de la flexion lors du formage des bandes de rupture thermique à partir de trois aspects intrinsèques : les lois de cristallisation du matériau, les caractéristiques d’orientation des fibres de verre et les différences de structure de section transversale. Il clarifie le caractère inévitable et les lois techniques des flexions structurelles.
I. Tendance à la flexion de base due au retrait de cristallisation inégal du PA66
La résine de polyamide PA66 possède une cristallinité élevée. Lorsque la masse fondue se refroidit et se solidifie à partir de l’état fondu à haute température, les chaînes moléculaires se réorganisent de manière ordonnée et cristallisent pour former une structure dense, ce qui génère un retrait volumique important. Contrairement aux plastiques homogènes, le retrait de cristallisation du PA66 dépend de la direction : le taux de retrait est faible dans le sens de l’écoulement de la masse fondue et élevé dans le sens perpendiculaire à cet écoulement. Ce retrait anisotrope crée naturellement des différences de contraintes dans le profil pendant le formage et induit une tendance physique à se courber du côté où le retrait est le plus important.
La différence de retrait du PA66 pur est relativement maîtrisable. Cependant, après ajout de 25 % de fibres de verre pour le renforcement, l’anisotropie du matériau est davantage accentuée. Les fibres de verre ne se contractent quasiment pas et limitent le retrait dans le sens de l’écoulement de la masse fondue. Les zones perpendiculaires à l’écoulement ne disposent d’aucune contrainte efficace, ce qui augmente l’écart de retrait. Même avec des équipements et des procédés entièrement normalisés, les bandes de rupture thermique PA66GF25 conformes présentent naturellement une légère tendance à la flexion, en tant que propriété physique intrinsèque du matériau. Cette tendance ne peut être compensée que par l’optimisation du procédé et ne peut pas être totalement éliminée.
II. Déséquilibre des contraintes unilatérales dû à la dispersion et à l’orientation inégales des fibres de verre
Pendant l’extrusion des bandes de rupture thermique, les fibres de verre s’alignent dans le sens de l’écoulement de la masse fondue. Dans des conditions d’extrusion homogène normale, les fibres de verre sont réparties uniformément et orientées de manière constante dans toutes les zones de la section transversale ; les contraintes de retrait se compensent mutuellement, conservant le profil droit. À l’inverse, une plastification insuffisante de la matière première ou des fluctuations de la fluidité de la masse fondue entraînent une agglomération locale des fibres de verre, une concentration unilatérale des fibres et une orientation désordonnée dans certaines zones.
Les zones à forte densité de fibres de verre possèdent une rigidité élevée et un retrait minimal. Les zones riches en résine présentent un retrait important et une grande capacité de déformation. Le décalage des taux de retrait des deux côtés d’une même section transversale courbe directement le profil vers le côté au retrait supérieur et à faible teneur en fibres de verre. Ce type de flexion est un défaut structurel issu de l’hétérogénéité du matériau composite et se manifeste par une flexion latérale unilatérale permanente. Les produits d’un même lot présentent la même direction de flexion et un motif de déformation uniforme ; c’est un problème secondaire typique provoqué par un séchage insuffisant de la matière première et une plastification incomplète. Par ailleurs, les matières recyclées, les impuretés et les matières premières à teneur en humidité excessive perturbent la fluidité de la masse fondue et rendent la dispersion des fibres de verre beaucoup plus difficile. Le taux d’apparition des défauts de flexion est donc nettement plus élevé qu’avec des matières vierges.
III. Flexion par retrait différentiel provoquée par l’épaisseur de paroi asymétrique de la structure de section transversale
La forme de la section transversale de la bande de rupture thermique est un facteur intrinsèque déterminant la probabilité de flexion pendant le formage. Les structures de type C et IC standard, à épaisseur de paroi symétrique et uniforme, ont des vitesses de dissipation thermique, de cristallisation et de retrait globalement homogènes sur toute la section transversale, des contraintes équilibrées et un risque de flexion très faible. En revanche, les sections transversales de forme spéciale, avec de fortes variations d’épaisseur de paroi, des nervures unilatérales, des changements brusques d’épaisseur et des structures asymétriques, présentent des différences notables de refroidissement et de retrait.
Les zones à paroi épaisse accumulent un volume important de masse fondue, évacuent la chaleur lentement, cristallisent avec retard et subissent un retrait post-vieillissement important. Les zones à paroi mince se refroidissent rapidement, se solidifient précocement et terminent leur retrait rapidement. Après le formage, les zones à paroi épaisse continuent de se contracter lentement et tirent sur les zones à paroi mince déjà solidifiées, ce qui courbe et tord le profil du côté de la paroi épaisse. Les bandes de rupture thermique à répartition inégale des nervures multicavités, à nervures de renforcement unilatérales et à conception de section transversale excentrée présentent généralement cette tendance à la flexion structurelle. Il s’agit d’un défaut mécanique inhérent à la conception structurelle, qui doit être corrigé par la compensation de filière et l’optimisation du refroidissement.
IV. L’absorption d’humidité et le désordre des composants de la matière première amplifient la déformation par flexion
Le PA66 est fortement hygroscopique. Un séchage incomplet de la matière première ou une absorption d’humidité pendant le stockage fait évaporer l’eau présente dans la masse fondue et forme des structures microporeuses. Les masses fondues humides ont une plastification inégale et une compacité hétérogène de la section transversale. Après refroidissement, les écarts des taux de retrait dans les différentes zones s’accentuent, les petites différences de contraintes s’amplifient, et de légers gauchissements et flexions en arc apparaissent.
De plus, des charges excessives de carbonate de calcium et de talc dans les matières premières non conformes perturbent l’homogénéité de la cristallisation de la résine et des fibres de verre, désorganisent les vitesses de cristallisation locales et dispersent la répartition des contraintes. Cela provoque des flexions irrégulières, des torsions et des déformations ondulées du profil, avec une perte totale de stabilité de la rectitude. Les flexions causées par les composants de la matière première ne peuvent pas être réparées par des réglages ultérieurs de la machine et sont considérées comme un défaut intrinsèque du matériau.
Conclusion
Les causes intrinsèques de flexion des bandes de rupture thermique se répartissent en quatre catégories : retrait anisotrope du matériau, orientation inégale des fibres de verre, structure de section transversale asymétrique et désordre des composants de la matière première. Ces déformations sont des caractéristiques techniques inhérentes du matériau et de la structure, une difficulté technique courante dans la fabrication des bandes de rupture thermique PA66GF25. Cela explique également pourquoi les bandes de rupture thermique haut de gamme et de précision doivent reposer sur une compensation précise de la filière et un contrôle de procédé affiné.