
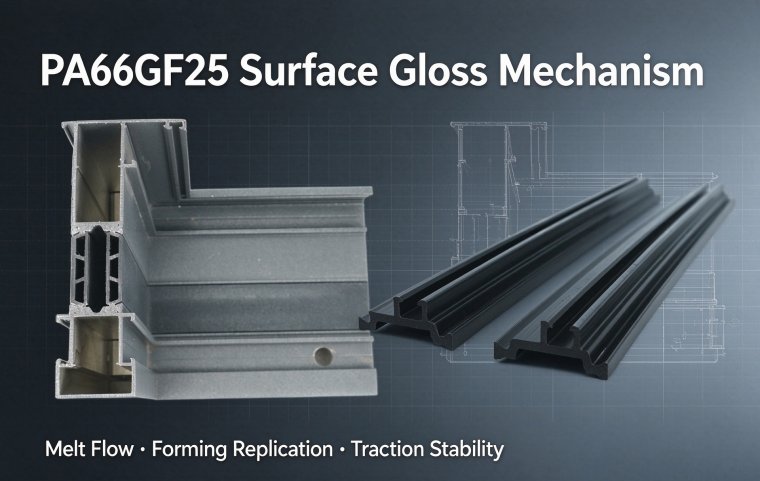
Mécanisme de formation de la surface brillante des bandes isolantes PA66GF25 et facteurs de procédé favorables
Cet article analyse le mécanisme de formation de la surface brillante des bandes isolantes PA66GF25 et les principaux facteurs du procédé. Le brillant de surface dépend de la micromorphologie de la surface et ne correspond pas aux performances du matériau. Les matières premières, la température d’extrusion, la calibration sous vide, le refroidissement et la traction influencent le nivellement de la masse fondue. Le vrai brillant se distingue du faux brillant provoqué par un excès de lubrifiants ou une surchauffe. Le brillant doit être utilisé comme indicateur du procédé plutôt que comme objectif de production.
I. Nature physique et limite d’évaluation du brillant de surface
Le brillant de surface des bandes isolantes PA66GF25 finies est un indicateur d’aspect auxiliaire destiné aux portes et fenêtres en aluminium à rupture de pont thermique, et il ne représente pas à lui seul les performances du produit. Sur le plan physique, le brillant de surface provient de la micromorphologie de la couche superficielle de la masse fondue, formée entre la sortie de la lèvre de la filière et la paroi interne du manchon de calibrage. Une couche superficielle plane, avec de faibles micro-ondulations, sans fibres de verre apparentes, ni creux ni points, augmente la proportion de la réflexion spéculaire sur la surface du matériau et donne un aspect brillant à l’œil nu. Si des fibres flottantes, des marques d’écoulement, des micro-creux ou des précipités se déposent sur la surface, la lumière subit une réflexion diffuse et la pièce présente un aspect mat.
Un point fondamental doit être clarifié : le brillant n’est qu’un phénomène superficiel, et un brillant issu de voies différentes peut avoir des significations totalement opposées. Deux bandes isolantes également brillantes peuvent être obtenues soit par une mouillure et un nivellement suffisants de la masse fondue, soit par une accumulation excessive d’additifs lubrifiants qui masquent les fibres de verre sous la surface. Ce dernier cas s’accompagne souvent d’une diminution de la résistance de liaison interfaciale et d’une dispersion irrégulière des propriétés mécaniques. Par conséquent, le brillant ne doit pas être retenu comme critère d’acceptation indépendant lors du contrôle des matières premières et des produits finis ; il sert plutôt d’indice auxiliaire pour diagnostiquer les conditions de procédé.
II. Influence sous-jacente du système de matières premières sur le brillant de base
La distribution de la masse moléculaire et la fluidité de la masse fondue de la résine PA66 déterminent la capacité d’étalement de la masse fondue dans la cavité de la filière et contre la paroi interne du calibre. Les grades à plus grande fluidité et à distribution de masse moléculaire plus étroite s’étalent plus facilement après fusion, forment aisément une couche superficielle continue et lisse contre la paroi et confèrent un brillant plus élevé au produit fini. Les grades à faible fluidité ont une tendance à l’étalement plus faible ; leurs surfaces présentent souvent de légères marques d’écoulement et des ondulations, pour un aspect plus terne.
Les caractéristiques des fibres de verre influencent directement l’état de surface. Les fibres de verre de gros diamètre sont plus susceptibles de former des micro-protubérances sur la surface, voire de percer le film de masse fondue au niveau de la lèvre de la filière et de devenir apparentes. Les fibres de verre de petit diamètre, traitées avec des agents de couplage compatibles avec la matrice PA66, peuvent être totalement enrobées par la résine, préservent une surface continue et offrent un meilleur brillant. Des agents de couplage dégradés réduisent la liaison interfaciale et provoquent une micro-séparation entre les fibres de verre et la matrice. Même avec un aspect initial convenable, la surface se décolle et devient trouble après un vieillissement hydrothermal prolongé.
Les lubrifiants internes et externes de la formulation ont un effet notable sur le démoulage et la finition de surface. Une lubrification interne adaptée améliore l’écoulement interne de la masse fondue, tandis que les lubrifiants externes s’accumulent à la surface pour réduire le frottement entre la masse fondue et les parois métalliques de la filière, évitant que la surface ne soit rayée par le calibre et améliorant la lissé. Cependant, les lubrifiants sont des composés de faible masse moléculaire. Lorsqu’ils sont dosés au-delà de la plage raisonnable, ils migrent et forment un film mince sur la surface qui augmente artificiellement le brillant, tout en affaiblissant l’adhérence interfaciale et la résistance à l’hydrolyse.
III. Régulation du nivellement de surface par le profil de température d’extrusion
Dans une plage de température adaptée, une hausse modérée des températures dans la zone de fusion et la section de la filière réduit la viscosité de la masse fondue de PA66 et renforce sa capacité de nivellement. Les fines marques de turbulence qui apparaissent à la sortie de la lèvre de la filière sont lissées, et la surface obtenue après calibrage est plus lisse et plus brillante. L’uniformité thermique sur toutes les zones de la filière est essentielle. D’importants écarts de température longitudinaux ou transversaux sur la filière génèrent une viscosité locale inhomogène de la masse fondue, ce qui produit un brillant irrégulier : un côté de la bande isolante est brillant et l’autre trouble. Ce défaut apparaît plus fréquemment sur les profils en I larges et les bandes multicavitaires.
L’élévation de température possède une limite supérieure nette. Le dépassement de cette plage provoque la dégradation thermique du PA66, rompt les chaînes moléculaires et augmente les groupes terminaux, ce qui dégrade la résistance à la traction et la résistance à l’hydrolyse du matériau massif. Même si la surface peut sembler brillante temporairement, elle tend à se décoller, à développer des microfissures et à perdre rapidement son brillant après des essais à l’eau bouillante ou des cycles thermiques. Améliorer l’aspect uniquement par surchauffe pour diminuer la viscosité sacrifie les performances à long terme et ne satisfait pas les exigences de service des portes, fenêtres et murs-rideaux.
IV. Effet de réplication de surface du système de calibrage
La morphologie de surface de la bande isolante est d’abord formée à sa sortie de la lèvre de la filière, tandis que l’étape de calibrage détermine l’état de surface final. La finition de la paroi interne du calibre sous vide est presque répliquée sur l’extrudat. Une paroi interne hautement polie, exempte de rayures, de dépôts de carbone et de croûtes d’additifs, transmet un effet miroir. Des parois internes usées ou recouvertes de croûtes de précipités produisent des surfaces troubles, des rayures linéaires ou une texture piquée sur le produit.
La dépression sous vide doit être adaptée à la vitesse d’extrusion. Une dépression convenable presse fermement la masse fondue chaude contre la paroi lisse, aplatit les petites ondulations de surface et améliore le brillant. Une dépression insuffisante laisse des espaces entre le profil et le manchon de calibrage ; la surface se refroidit et se rétrécit librement, les ondulations s’amplifient et le brillant diminue. À l’inverse, une dépression excessive tire et endommage la surface encore tendre de la masse fondue, crée des marques de tirage linéaires et gâche la lissé de surface.
Le gradient de refroidissement influe également sur la qualité de surface. Un refroidissement progressif et doux permet une solidification lente de la surface et donne à la masse fondue le temps suffisant pour achever le nivellement. Une trempe à l’eau brutale fige la surface instantanément, interrompt le processus de nivellement et réduit le brillant. Elle génère aussi d’importantes contraintes résiduelles à l’intérieur de la section transversale, sources ultérieures de gauchissement et de fissuration.
V. Synchronisation de la traction et stabilité de surface
Lorsque la vitesse de traction est strictement synchronisée avec le débit de l’extrudeur principal, la masse fondue subit une contrainte longitudinale uniforme après sa sortie de la filière. La surface évite les étirements ou compressions périodiques et conserve une micromorphologie stable. Les fluctuations de la vitesse de traction, le glissement des chenilles ou une pression de serrage asymétrique des deux côtés soumettent la surface du profil à des tensions et compressions cycliques, génèrent de fines ondulations qui détruisent l’aspect brillant et provoquent des écarts dimensionnels le long du profil.
Pour l’extrusion à sorties multiples, où plusieurs bandes sont produites par filière, la tension de traction de chaque bande doit rester identique. De légers écarts de débit associés à une tension déséquilibrée font que certaines bandes restent sous tension continue et d’autres relâchées, ce qui entraîne un nivellement de surface inhomogène et des variations de brillant entre les pièces issues d’une même filière.
VI. Conclusion : distinction entre brillant réel et brillant artificiel induit par le procédé
Le brillant réel obtenu dans des conditions normales de procédé provient d’une mouillure suffisante de la masse fondue, d’un nivellement uniforme et d’un contact intime avec la paroi lisse du calibre. Il dépend d’un contrôle stable de l’humidité, d’une configuration de cisaillement adaptée et de conditions de refroidissement symétriques. Ce type de produits présente généralement une bonne dispersion des fibres de verre et des propriétés mécaniques homogènes. Un brillant élevé obtenu par excès de lubrifiants, réduction de viscosité par surchauffe ou filières surpolies n’est qu’une modification superficielle, et s’accompagne souvent d’une liaison interfaciale affaiblie et d’une résistance à l’hydrolyse réduite.
Les fabricants doivent considérer le brillant comme un indicateur de l’état du procédé plutôt que comme un objectif à atteindre. Lorsque le brillant varie notablement pour une même formulation et spécification, il est plus efficace de vérifier les lots de matières premières, l’état de séchage, la propreté de la filière et l’état de la paroi du calibre, que de simplement ajuster la température ou ajouter davantage de lubrifiants pour identifier la cause racine.